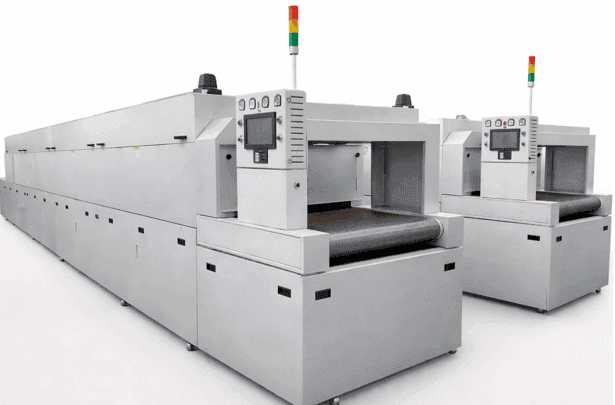
ESC-TCO300-T5
ESC-TCO300-T5 Туннельная печь
- Внутренние размеры2000*500*300 mm
- Диапазон рабочей температуры25~500 ℃
Всего: 4 товаров
Категория:Туннельная печьСбросить фильтр

ESC-TCO300-T5

ESC-TCO450-T5

ESC-TCO750-T5

ESC-TCO1500-T5
Сравнение моделей
Подбирайте модель по размерам образцов, способу загрузки и температурным требованиям. Дополнительные опции указаны отдельно в описании каждого изделия.
| Модель | Размеры рабочей камеры | Диапазон рабочих температур | Описание и комплектация |
|---|---|---|---|
| ESC-TCO300-T5 | 2000*500*300 mm | 25~500 ℃ | Посмотреть комплектацию |
| ESC-TCO450-T5 | 3000*500*300 mm | 25~500 ℃ | Посмотреть комплектацию |
| ESC-TCO750-T5 | 5000*500*300 mm | 25~500 ℃ | Посмотреть комплектацию |
| ESC-TCO1500-T5 | 10000*500*300 mm | 25~500 ℃ | Посмотреть комплектацию |
Применение оборудования
Серия ESSENSCI TCO предназначена для отверждения оптоэлектронных сборок, термообработки электромеханических деталей и непрерывного производства прецизионных электронных компонентов. По сравнению с периодическим оборудованием приоритетами становятся температурный профиль движущегося изделия, эффективное время пребывания и стабильный поток продукции. Подачу, нагрев, охлаждение и выгрузку оценивают как единый процесс.
Другие названия: Проходная печь, Конвейерная печь непрерывного действия, Автоматизированное оборудование для термообработки
Скорость конвейера и температурные зоны задают по окну отверждения клеевого слоя или материала. Проверяйте фактический профиль методом измерения, при котором датчики перемещаются вместе с изделием. Подтвердите достижение требуемой температуры и времени выдержки на поверхности и в представительных точках.
Размер, масса и характер контакта нижней поверхности изделия влияют на устойчивость транспортировки и нагрев. С реальной оснасткой проверьте плавность движения, позиционирование и изменение температуры. Не оценивайте совместимость только по ширине конвейера.
При непрерывной подаче расстояние между изделиями и колебания загрузки меняют тепловую нагрузку. Отдельно оцените восстановление зон и температурные профили продукции при стабильной и прерывистой подаче. Согласуйте процесс с тактом предыдущих и последующих операций.
Подбор и приёмка
Предоставьте требуемый температурный профиль изделия, допустимые скорости нагрева и охлаждения и время выдержки. Время пребывания определяется эффективной длиной нагрева совместно со скоростью конвейера. Дополнительно проверьте фактическую длительность после входа изделия в целевой температурный диапазон.
Опубликованные варианты включают сетчатый цепной конвейер, цепь двойной скорости, цепь с оснасткой, пластинчатую цепь и ролики. Выбор уточняют по изделию и комплектации. Задайте ширину, нагрузку, шаг, возврат оснастки и сопряжения подачи и выгрузки, затем рассчитайте поток продукции.
Оцените нагрев горячим воздухом, тепловым излучением или инфракрасным излучением по доступным энергоресурсам площадки и требованиям материала. Фильтрацию, азот, анализ кислорода и водяное охлаждение необходимо явно указать в комплектации. Чистоту и атмосферу при постоянно открытых входе и выходе проверяют измерениями.
Частые вопросы
Сначала определите скорость конвейера, обеспечивающую температурный профиль продукции. Затем рассчитайте выпуск с учетом расстояния между изделиями, числа изделий в ряду и возможностей загрузки и выгрузки. Учтите время стабилизации при запуске, переналадку и соседние операции. Максимальной скорости конвейера для оценки недостаточно.
Нет. На фактическую температуру влияют теплоемкость изделия, оснастка, скорость ленты и способ нагрева. Запишите температурный профиль с датчиками, движущимися вместе с типовой загрузкой, и оценивайте процесс по времени нахождения изделия в целевом диапазоне.
Соответствующие опции можно оценить по требованиям процесса, но они не являются стандартными возможностями всех моделей. Входные и выходные проемы, конструкция конвейера и расстояние между изделиями влияют на атмосферу и контроль частиц. Согласуйте условия измерений при работе оборудования.
Определите скорость ленты и эффективную длину нагрева по требуемой выдержке после достижения изделием целевой температуры. Рассчитайте выпуск по расстоянию между изделиями, количеству в ряду и времени загрузки и выгрузки. Сопрягайте TCO с соседними операциями по реальной оснастке и конструкции конвейера. Уточните действия при отсутствии подачи, скоплении изделий и нештатной остановке линии.
В опубликованных вариантах источников тепла TCO указаны электричество, природный газ, термомасло и пар. Фактическую поставку подтверждают для выбранного решения. Для термомасляного нагрева задайте температуры подачи и возврата, расход и подключения. Для парового нагрева укажите давление, доступную подачу и условия отвода конденсата, затем сравните требуемые материалом температурные зоны и эксплуатационные затраты площадки.
Нет. На зоны туннельной печи могут влиять проемы, транспортировка и теплообмен с соседними зонами. Независимые температурные уставки не означают изоляцию атмосфер. Проверьте профили при разных скоростях ленты и загрузках измерением температуры вместе с движущимся изделием. Если нужны отдельные независимые камеры, конструкцию и систему управления уточняют дополнительно.
Согласуйте логику нагрева, транспортировки, охлаждения и сигнализации после остановки и действия с изделиями при отключении питания или неисправности. Проверьте влияние увеличенного времени пребывания на максимальной тепловой нагрузке и представительных материалах. Затем определите допустимое время остановки и порядок восстановления. Температурного профиля при нормальной скорости для этого недостаточно.
Технологические материалы
ESSENSCI · Обсуждение процесса
Укажите материал, размеры образцов, количество изделий в партии и целевую температуру. Мы обсудим подбор оборудования с учётом газовой среды, загрузки и условий на вашей площадке.
Заполните обязательные поля. Мы ответим как можно скорее в рабочие дни.