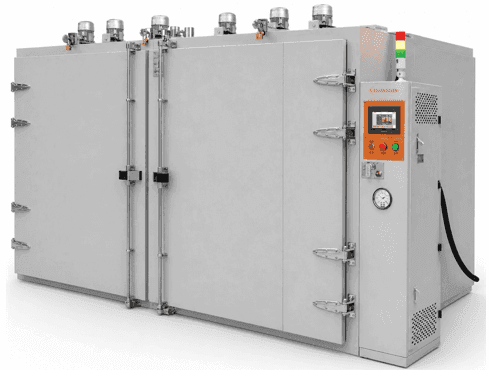
ESC-LIO1800-T6
ESC-LIO1800-T6 大型工業烘箱
安勝 ESC-LIO1800-T6 大型工業烘箱是一款專為汽車重型件、航空精密件及大批次電子元器件熱處理設計的 1800L 工業級高精度裝置。該機型支援 T6 級(最高 600℃)超高溫執行,憑藉 PID 精密控制演算法實現了 ±0.5℃ 的控溫精度與 ±2.0% 的溫場均勻度,確保了中大型重載工件在極端溫場下的熱一致性。
- 內箱尺寸1200*1000*1500 mm
- 工作溫度範圍25~600 ℃
共 4 項
分類:大型工業烘箱清除篩選
ESC-LIO1800-T6
ESC-LIO2520-T6
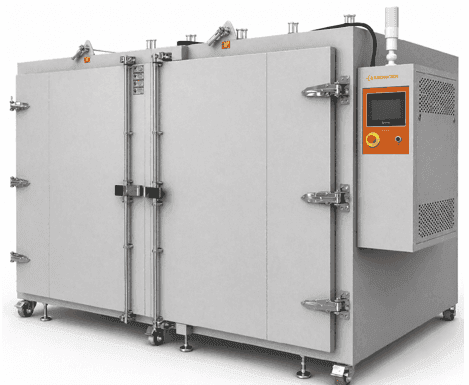
ESC-LIO4860-T6
ESC-LIO27000-T6
機型對照
依樣品尺寸、裝載方式和溫度條件篩選。選配項目會在產品詳情中個別列出。
| 型號 | 工作室尺寸 | 工作溫度範圍 | 詳情與配置 |
|---|---|---|---|
| ESC-LIO1800-T6 | 1200*1000*1500 mm | 25~600 ℃ | 查看配置 |
| ESC-LIO2520-T6 | 1400*1000*1800 mm | 25~600 ℃ | 查看配置 |
| ESC-LIO4860-T6 | 1800*1500*1800 mm | 25~600 ℃ | 查看配置 |
| ESC-LIO27000-T6 | 3000*500*1800 mm | 25~600 ℃ | 查看配置 |
設備用途
ESSENSCI LIO 系列針對汽車重型件、航空精密件及大量工業組件的批次熱處理,以熱風循環和實際裝載適配為選型重點。大型腔體不直接等於高產能,應結合工件熱容量、搬運方式、升降溫時間和合格裝載量比較方案。
相關名稱:大型烘箱、工業烤箱、熱風循環烘箱
汽車重型金屬件和航空精密件的熱容量較大,工件中心可能晚於腔內空氣達到目標溫度。使用代表位置測溫,明確保溫開始條件與允許溫差。
電子元件和半導體批次固化需關注各層工件受熱與完整週期。將治具、承載盤和裝料密度一起納入滿載測試,避免空載溫度表現掩蓋裝載差異。
大型工業組件及新材料試驗應先確定支撐方式和有效工作區。比較升溫、保持與冷卻階段的工件溫差,並結合材料允許的變化速度設定程序。
選型與驗收
提供最大工件及治具尺寸、單批總重量和裝載佈局。腔體名義容積之外,還要考慮循環風所需空間、門口通行尺寸和操作維護位置。
LIO 的推車、臺車及子母車屬於選配。按載荷、裝卸頻次、現場通道和工件定位方式評估,確認車體與治具進入後對風路及溫場的影響。
將裝卸、升溫、保溫和冷卻全部計入週期。約定典型滿載的溫度測點配置和驗收條件,再評估記錄儀、通訊介面及現場電源與安裝條件。
常見問題
臺車、推車和子母車需按配置選擇。應說明工件重量、裝卸路線及定位需求,再確認車體、治具、門口和腔內空間的匹配情況。
放大裝載後,工件熱容量、氣流阻擋和升降溫時間都會改變。需要重新驗證代表位置的工件溫度與材料終點,尤其要明確保溫計時依據。
LIO 應按公開的熱風循環工業烘箱配置評估,不能由腔體大小推定真空功能。需要大型減壓乾燥時,應單獨明確真空結構、幫浦組和密封需求。
臺車式烘箱著重整車工件進出,軌道式烘箱的採購需求還應說明軌距、車輪、承載與定位條件。LIO 提供臺車、推車及子母車選配,軌道結構需依個別方案確認。裝載方案應同時檢查門口淨尺寸、現場通道、滿載風路與工件固定方式。
這類名稱常指依靠氣流傳熱的設備,仍需核對最高工作溫度、有效工作區、循環路徑與滿載溫度分佈。LIO 採用熱風循環加熱,可依大型工件與批次熱處理需求評估;用於乾燥時,還應明確確認物料釋氣與排氣條件。
容積大不代表具備供人員進入的結構與安全連鎖條件。LIO 選型應依工件及車體裝載評估,若需求涉及烘房、步入式裝卸或特殊門體,應個別確認結構、承載及操作方案,不能由箱體容積推定適用性。
除了工作溫度、工件尺寸、重量及單批數量,還需提供運輸通道、安裝空間、門口方向與電源條件。應說明供貨是否包含臺車與治具,並以實際滿載的升溫、保溫、冷卻及裝卸總時間,估算產能與運轉成本。
製程知識
ESSENSCI · 製程討論
請告訴我們材料、樣品尺寸、單批數量和目標溫度。我們會結合氣氛、裝載與現場條件,和您討論選型方案。
請填寫必填資訊,我們將於工作日盡快回覆。