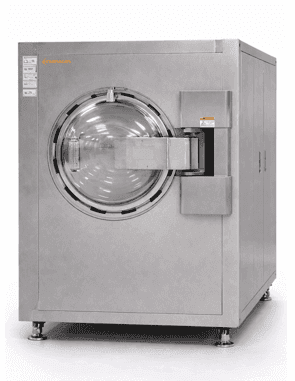
ESC-PCO96-T2
ESC-PCO96-T2 壓力烘箱
安勝 ESC-PCO96-T2 壓力烘箱(壓力固化爐)是一款專為 IGBT 功率半導體封裝、MEMS 感測器研發及先進封裝材料脫泡設計的 96L 緊湊型精密裝置。該機型具備核心的 10kg/cm² 高壓控制能力,透過物理高壓干預徹底消除封裝製程中的空洞與氣泡,顯著提升晶片的散熱效率與長期執行可靠性。
- 內箱尺寸400*600*400 mm
- 工作溫度範圍25~250 ℃
共 3 項
分類:壓力烘箱清除篩選
ESC-PCO96-T2
ESC-PCO288-T2
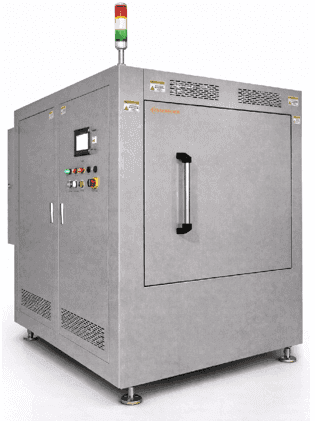
ESC-PCO640-T2
機型對照
依樣品尺寸、裝載方式和溫度條件篩選。選配項目會在產品詳情中個別列出。
| 型號 | 工作室尺寸 | 工作溫度範圍 | 詳情與配置 |
|---|---|---|---|
| ESC-PCO96-T2 | 400*600*400 mm | 25~250 ℃ | 查看配置 |
| ESC-PCO288-T2 | 600*800*600 mm | 25~250 ℃ | 查看配置 |
| ESC-PCO640-T2 | 800*1000*800 mm | 25~250 ℃ | 查看配置 |
設備用途
ESSENSCI PCO 系列針對 IGBT 功率模組、通訊模組、MEMS 及先進封裝材料的加壓固化需求。正壓固化與真空脫氣的作用和執行條件不同;是否需要先抽真空、何時加壓及何時洩壓,應結合材料配方和樣品結果確定,不能將加壓直接視為氣泡已被排出。
相關名稱:壓力固化爐、壓力烤箱
針對毛細底部填充 CUF 製程,比較溫度、壓力施加時機與材料黏度變化。用約定方法檢測固化後孔洞和界面狀態,避免僅根據加壓過程判斷處理效果。
環氧灌封中的混合、灌注與固化階段可能產生不同來源的氣泡。先確認材料可用時間及固化條件範圍,再安排脫氣和加壓階段,並檢驗卸壓後的樣品。
功率模組和大尺寸電子組件的治具及熱容量會影響升溫。驗證模組內部或代表位置的實際溫度,同時檢查壓力變化對組件結構及封裝界面的影響。
選型與驗收
提供加壓介質、工作壓力、壓力單位和基準、升壓速度、保溫保壓時間及洩壓條件。材料配方決定製程條件範圍,應使用實際封裝樣品評估。
PCO 的真空幫浦屬於選配,選型時應明確確認是否需要預先脫氣、目標真空與執行順序。正壓能力不能取代真空能力,真空能力也不能證明具備正壓固化條件。
針對工作壓力、門鎖、超溫和異常停機確認控制邏輯,並約定冷卻及洩壓後開門條件。驗收應同時查看溫壓曲線與樣品孔洞、界面等檢測結果。
常見問題
通常不能直接代替。真空脫氣用於促使氣體釋放,加壓則改變氣泡體積及固化環境;材料和封裝結構不同,適合的順序也不同,應透過試樣確定。
不能作統一保證。混合含氣量、材料黏度、流動路徑、固化速度及壓力程序都會影響結果。應約定檢測方法和允許孔洞指標,並在卸壓後評估成品。
還需要樣品尺寸、單批重量、治具佈局、材料固化條件範圍、工作壓力、週期目標,以及是否需要真空配置。有效裝載與溫壓轉換時間會共同影響產能。
壓力固化爐主要提供加壓熱處理;採購時所稱的真空壓力烘箱,還需確認是否包含真空前處理與對應的幫浦組。PCO 的真空系統屬於選配,詢價時應分別列出真空與正壓階段的目標、順序及驗收條件,不能將兩種能力混為一談。
IGBT 塑膠封裝材料與 CUF 膠材的流動、膠化及固化條件範圍不同。應先取得材料的製程要求,再安排加壓時機、溫度斜率、維持與洩壓條件,並採用相應的孔洞與界面檢測方法。使用同一臺設備,不代表可以沿用同一配方。
應先區分銀漿的乾燥、固化與燒結要求,再確認材料規定的溫度、氣氛及壓力。一般銀漿固化不能直接等同於壓力輔助燒結。可依配方比較 PCO、氮氣或潔淨系列,設備的溫壓範圍與材料終點需逐項確認是否符合。
請提供封裝材料、膠層尺寸、治具配置、單批數量與生產節拍,約定溫壓曲線、工件測溫位置及孔洞或界面檢測方法。驗收時也需檢查加壓、洩壓、冷卻與開門安全連鎖的執行條件,並核對所選配置是否包含記錄功能。
製程知識
ESSENSCI · 製程討論
請告訴我們材料、樣品尺寸、單批數量和目標溫度。我們會結合氣氛、裝載與現場條件,和您討論選型方案。
請填寫必填資訊,我們將於工作日盡快回覆。