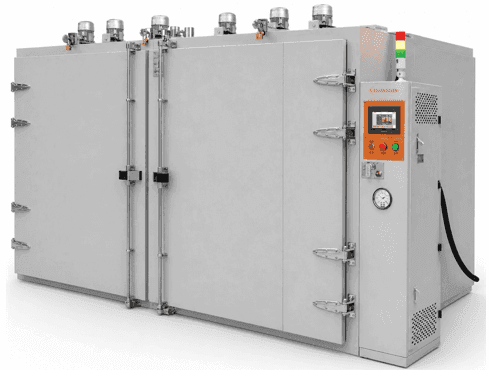
ESC-LIO1800-T6
ESC-LIO1800-T6 大型工业烘箱
安胜 ESC-LIO1800-T6 大型工业烘箱是一款专为汽车重型件、航空精密件及大批量电子元器件热处理设计的 1800L 工业级高精度设备。该机型支持 T6 级(最高 600℃)超高温运行,凭借 PID 精密控制算法实现了 ±0.5℃ 的控温精度与 ±2.0% 的温场均匀度,确保了中大型重载工件在极端温场下的热一致性。
- 内箱尺寸1200*1000*1500 mm
- 工作温度范围25~600 ℃
共 4 条
分类:大型工业烘箱清除筛选
ESC-LIO1800-T6
ESC-LIO2520-T6
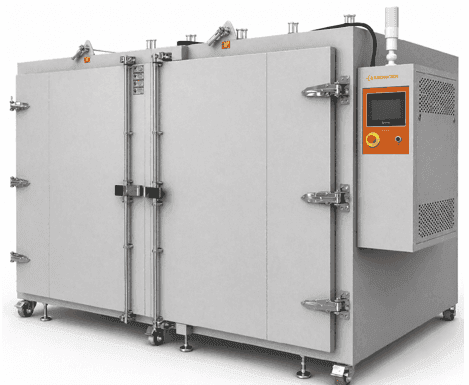
ESC-LIO4860-T6
ESC-LIO27000-T6
机型对照
按样品尺寸、装载方式和温度条件筛选。选配项目在产品详情中单独列出。
| 型号 | 工作室尺寸 | 工作温度范围 | 详情与配置 |
|---|---|---|---|
| ESC-LIO1800-T6 | 1200*1000*1500 mm | 25~600 ℃ | 查看配置 |
| ESC-LIO2520-T6 | 1400*1000*1800 mm | 25~600 ℃ | 查看配置 |
| ESC-LIO4860-T6 | 1800*1500*1800 mm | 25~600 ℃ | 查看配置 |
| ESC-LIO27000-T6 | 3000*500*1800 mm | 25~600 ℃ | 查看配置 |
设备用途
ESSENSCI LIO 系列面向汽车重型件、航空精密件及大批量工业组件的批次热处理,以热风循环和实际装载适配为选型重点。大型腔体不直接等于高产能,应结合工件热容量、搬运方式、升降温时间和合格装载量比较方案。
相关称呼:大型烘箱、工业烤箱、热风循环烘箱
汽车重型金属件和航空精密件的热容量较大,工件中心可能晚于腔内空气达到目标温度。使用代表位置测温,明确保温开始条件与允许温差。
电子元器件和半导体批量固化需关注各层工件受热与完整周期。将治具、托盘和装料密度一起纳入满载测试,避免空载温度表现掩盖装载差异。
大型工业组件及新材料试验应先确定支撑方式和有效工作区。比较升温、保持与冷却阶段的工件温差,并结合材料允许的变化速度设定程序。
选型与验收
提供最大工件及治具尺寸、单批总质量和装载布局。腔体名义容积之外,还要考虑循环风所需空间、门口通行尺寸和操作维护位置。
LIO 的推车、台车及子母车属于可选配置。按载荷、装卸频次、现场通道和工件定位方式评估,确认车体与治具进入后对风路及温场的影响。
将装卸、升温、保温和冷却全部计入周期。约定典型满载的温度布点和验收条件,再评估记录仪、通讯接口及现场电源与安装条件。
常见问题
台车、推车和子母车需按配置选择。应说明工件重量、装卸路线及定位需求,再确认车体、治具、门口和腔内空间的匹配情况。
放大装载后,工件热容量、气流阻挡和升降温时间都会改变。需要重新验证代表位置的工件温度与材料终点,尤其要明确保温计时依据。
LIO 应按公开的热风循环工业烘箱配置评估,不能由腔体大小推定真空功能。需要大型减压干燥时,应单独明确真空结构、泵组和密封需求。
台车烘箱侧重整车工件进出,轨道烘箱的采购需求还应说明轨距、车轮、承载及定位条件。LIO 提供可选台车、推车与子母车,轨道结构需按具体方案确认。装载方案应同时检查门口净尺寸、现场通道、满载风路与工件固定方式。
这类称呼常指依靠气流传热的设备,仍需核对最高工作温度、有效工作区、循环路径和满载温度分布。LIO 采用热风循环加热,适合按大型工件和批量热处理需求评估;用于干燥时还应明确物料释气及排气条件。
大容积不等于具备人员进入的结构和联锁条件。LIO 选型按工件及车体装载评估,若需求涉及烘房、步入式装卸或特殊门体,应单独确认结构、承载和操作方案,不能由箱体容积推定适用性。
除工作温度、工件尺寸、质量和批量,还需提供运输通道、安装空间、门口方向及电源条件。说明台车与治具是否包含在供货中,并按实际满载的升温、保温、冷却和装卸总时间核算产能与运行成本。
工艺知识
ESSENSCI · 工艺沟通
告诉我们材料、样品尺寸、单批数量和目标温度。我们会结合气氛、装载及现场条件沟通选型方案。
请填写必填信息,我们将在工作日尽快回复。