ESC-TCO300-T5
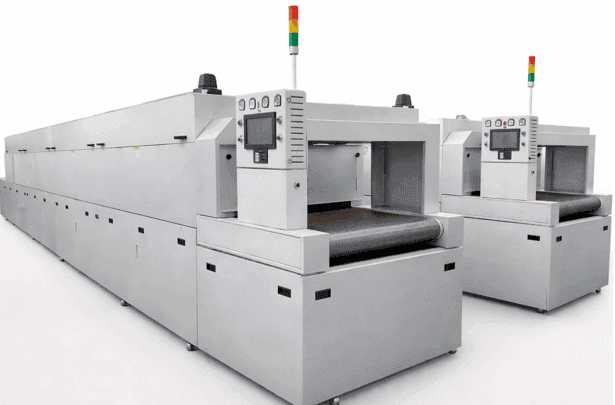
ESC-TCO300-T5 隧道烘箱
安胜 ESC-TCO300-T5 隧道烘箱是一款专为半导体保护焊接、医疗导管连续热处理及精密电子元器件大批量生产设计的紧凑宽度型自动化热处理系统。该机型具备 T5 等级(最高 500℃)的高温能力,通过 PID 精密控制算法在 2 米长的加热区内实现了 ±0.5℃ 的控温精度与 ±2.0% 的温场均匀度,确保了连续通过式样件受热的高度一致性。
- 内箱尺寸2000*500*300 mm
- 工作温度范围25~500 ℃
共 4 条
分类:隧道烘箱清除筛选
ESC-TCO300-T5
ESC-TCO450-T5
ESC-TCO750-T5
ESC-TCO1500-T5
机型对照
按样品尺寸、装载方式和温度条件筛选。选配项目在产品详情中单独列出。
| 型号 | 工作室尺寸 | 工作温度范围 | 详情与配置 |
|---|---|---|---|
| ESC-TCO300-T5 | 2000*500*300 mm | 25~500 ℃ | 查看配置 |
| ESC-TCO450-T5 | 3000*500*300 mm | 25~500 ℃ | 查看配置 |
| ESC-TCO750-T5 | 5000*500*300 mm | 25~500 ℃ | 查看配置 |
| ESC-TCO1500-T5 | 10000*500*300 mm | 25~500 ℃ | 查看配置 |
设备用途
ESSENSCI TCO 系列面向光电组件固化、机电配件热处理和精密电子元器件连续生产。与批次设备相比,选型重点转向输送中的工件温度曲线、有效停留时间和稳定通过量;需要将上料、加热、冷却及出料作为一条完整流程评估。
相关称呼:隧道炉、连续式烘箱、自动化烘烤设备
依据胶层或材料固化窗口安排输送速度和温区。使用随工件移动的测温方式检查实际曲线,确认表面与代表位置达到要求的温度和保持时间。
工件尺寸、重量与底部接触方式会影响输送稳定性和受热。采用实际治具检查运行平稳、定位及温度变化,避免只按输送带宽度判断适配。
连续进料时,产品间距和上料波动会改变热负荷。用稳定进料和间歇进料分别评估温区恢复及产品曲线,并与前后工序的节拍匹配。
选型与验收
提供工件所需温度曲线、允许升降温速度和保持时间。有效加热长度与输送速度共同决定停留时间,还应验证工件真正进入目标温度范围后的时长。
公开承载方式包括网链、倍速链、治具链、平板链和滚筒等,应按工件与配置确认。明确宽度、载荷、间距、治具回流及上下料接口,再核算通过量。
根据现场能源和材料需求评估热风、热辐射或红外加热方式。过滤、氮气、氧分析及水冷属于需明确的配置项,连续开口条件下的洁净与气氛表现需实测。
常见问题
先确定满足产品温度曲线的输送速度,再结合产品间距、每排数量和上下料能力计算。还应考虑启动稳定时间、换型及前后工序,不能仅依据最高输送速度。
不是。工件热容量、治具、带速及加热方式都会影响实际温度。应在典型装载下记录随行测温曲线,用工件达到目标范围的时间判断工艺。
可以按工艺评估相应选项,但不能视为所有型号的默认能力。进出料开口、输送结构和产品间距会影响气氛与颗粒控制,应约定运行状态下的检测条件。
以工件达到目标温度后的保持时间确定带速与有效加热长度,再结合工件间距、每排数量和上下料时间核算产能。TCO 应按实际治具和输送结构对接前后工序,同时确认缺料、积料及异常停线的处理方式。
TCO 公开热源方案包括电、天然气、导热油及蒸汽,实际供货按选定方案确认。采购热油加热烘箱时需明确供回油温度、流量和接口;采用蒸汽热源时需明确压力、供给能力和凝结水条件,再比较材料所需温区与现场运行成本。
不等于。隧道设备各温区仍可能受到开口、输送和相邻区传热的影响,独立设定温度也不代表腔体气氛彼此隔离。应通过随行测温验证不同带速与装载下的曲线;需要多个独立腔体时,需另行确认结构与控制方案。
需要在方案中约定停线后的加热、输送、冷却和报警逻辑,并说明断电或故障时工件的处理办法。用最大热负荷和代表材料验证停留时间延长的影响,再确定允许停线时间与恢复流程;不能只依赖正常带速下的温度曲线。
工艺知识
ESSENSCI · 工艺沟通
告诉我们材料、样品尺寸、单批数量和目标温度。我们会结合气氛、装载及现场条件沟通选型方案。
请填写必填信息,我们将在工作日尽快回复。